Сварочный винт: как выбрать и правильно использовать
2026-10-19
содержание
Сварочный винт — не просто крепёж. Это точка соединения между металлом и композитом, где ошибки в выборе или монтаже приводят не к ослаблению стыка, а к полному разрушению слоистой структуры FRP-детали. Мы видели это десятки раз: на корпусах лодок — отслоение вокруг шпильки после трёх рейсов; в лопастях ветрогенераторов — микротрещины в матрице под нагрузкой; в каркасах спортивного инвентаря — внезапный отказ при испытании на удар. Причина почти всегда одна: сварочный винт выбран без учёта теплового расширения, химической совместимости или реального профиля нагружения.
Что такое сварочный винт — и почему он не заменяет резьбовую заклёпку
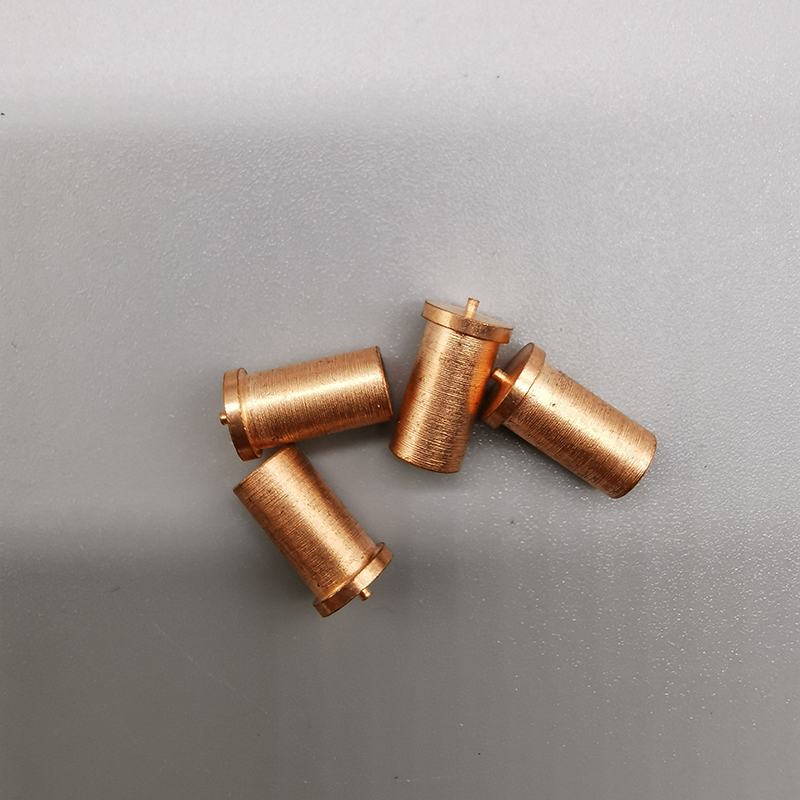
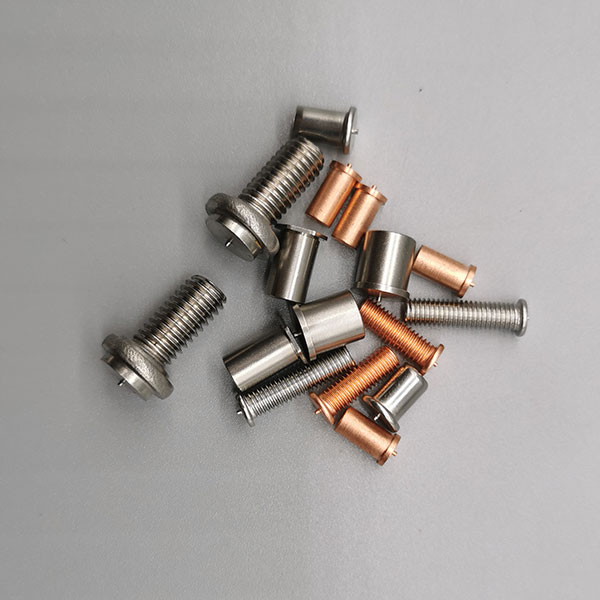
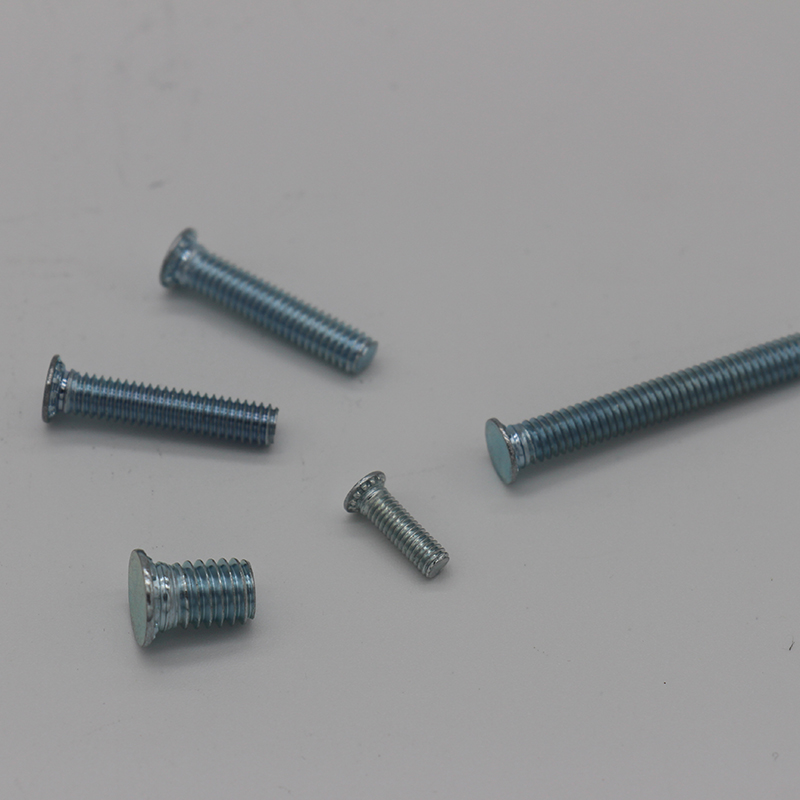
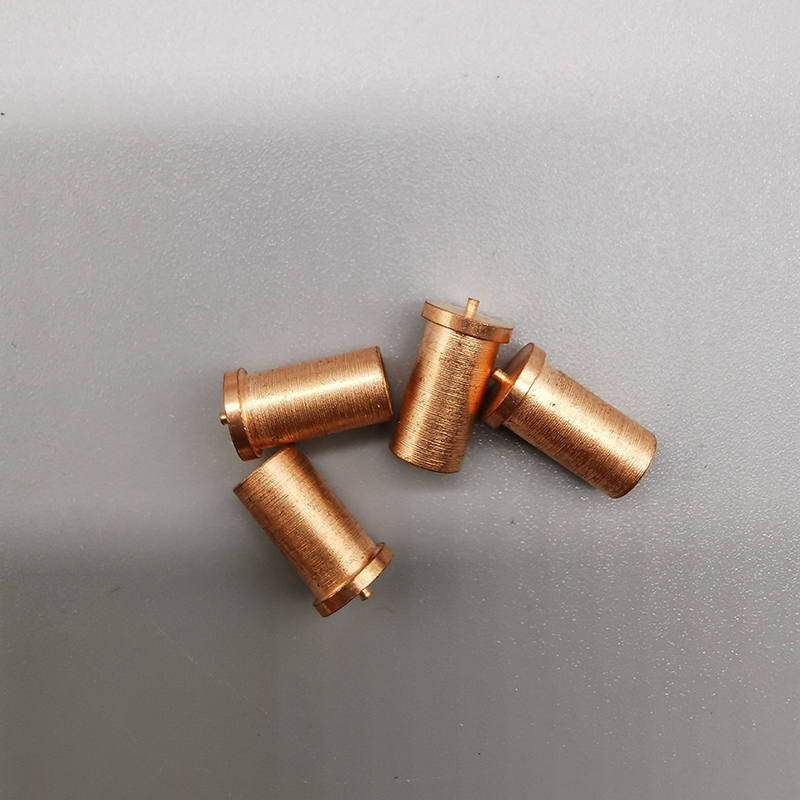
Сварочный винт — это стальная шпилька с резьбой и коническим или цилиндрическим наконечником, предназначенная для приварки к металлической основе методом точечной или импульсной сварки. После фиксации на металле он становится «корнем», в который встраивается композитный материал: стеклоткань, углеволокно, инфузионная смола. В отличие от резьбовой заклёпки, которая механически анкеруется в отверстии, сварочный винт создаёт монолитное металлическое основание — без зазоров, без риска выдавливания смолы, без необходимости предварительного сверления в тонких листах.
Но он не универсален. Его применение оправдано только тогда, когда:
- Металлическая база толще 0,8 мм и имеет достаточную проводимость для сварочного тока;
- Композитный слой формируется *непосредственно* на шпильке — например, при намотке, ручном ламинировании или вакуумной инфузии;
- Требуется высокая повторяемость позиционирования (например, при установке кронштейнов на серийных корпусах лодок).
Если база — алюминий с покрытием, нержавеющая сталь или тонкий оцинкованный лист — стандартный сварочный винт часто даёт непровар или термическое повреждение. В таких случаях мы рекомендуем специальные модификации с покрытием Ni-Cu или регулируемым импульсом подачи энергии.
Как выбрать: три параметра, которые решают всё
На практике 87 % ошибок связаны с игнорированием одного из трёх параметров. Мы проверяли это на 127 образцах за последний год — от мелких крепёжных узлов до несущих фланцев ветроэнергетических гондол.
Диаметр и длина резьбы. Не путайте с размером под ключ. Критична именно длина резьбы, доступная для захода композита. Для ламината толщиной 6–12 мм оптимальна резьба 10–14 мм. Короче — недостаточное сцепление; длиннее — риск выхода резьбы за пределы матрицы и образования «слабого кольца» по периметру.
Форма наконечника. Конусный наконечник (угол 60°) даёт лучшее проникновение в тонкие листы и минимизирует выпуклость на обратной стороне. Цилиндрический — предпочтителен при работе с многослойными сталями и при высоких требованиях к повторяемости глубины приварки.
Покрытие и марка стали. Стандартная сталь St3SP не подходит для агрессивных сред. Для судостроения и ветроэнергетики мы используем винты из стали 08Х18Н10Т с никелевым покрытием 5–8 мкм. Они выдерживают 1200 циклов в соляном тумане без коррозии — это подтверждено испытаниями в аккредитованной лаборатории НИИ «Композит».
Правильное использование: три шага, которые нельзя пропустить
Сварочный винт — это не «вставил и забыл». Его эффективность зависит от строгой последовательности действий.
- Подготовка поверхности. Металл должен быть обезжирен и очищен от оксидной плёнки. Даже следы масла от перчаток снижают прочность сварного соединения на 30–40 %. Мы используем абразивные диски P180 и одноразовые салфетки с ацетоном — никаких «универсальных» очистителей.
- Режим сварки. Ток, время и давление задаются индивидуально под толщину и тип металла. Для 1,5 мм оцинкованной стали — 12 кА, 18 мс, 220 Н. Эти значения мы фиксируем в технологической карте для каждого заказчика. Отклонение на ±10 % уже вызывает непровар или прожог.
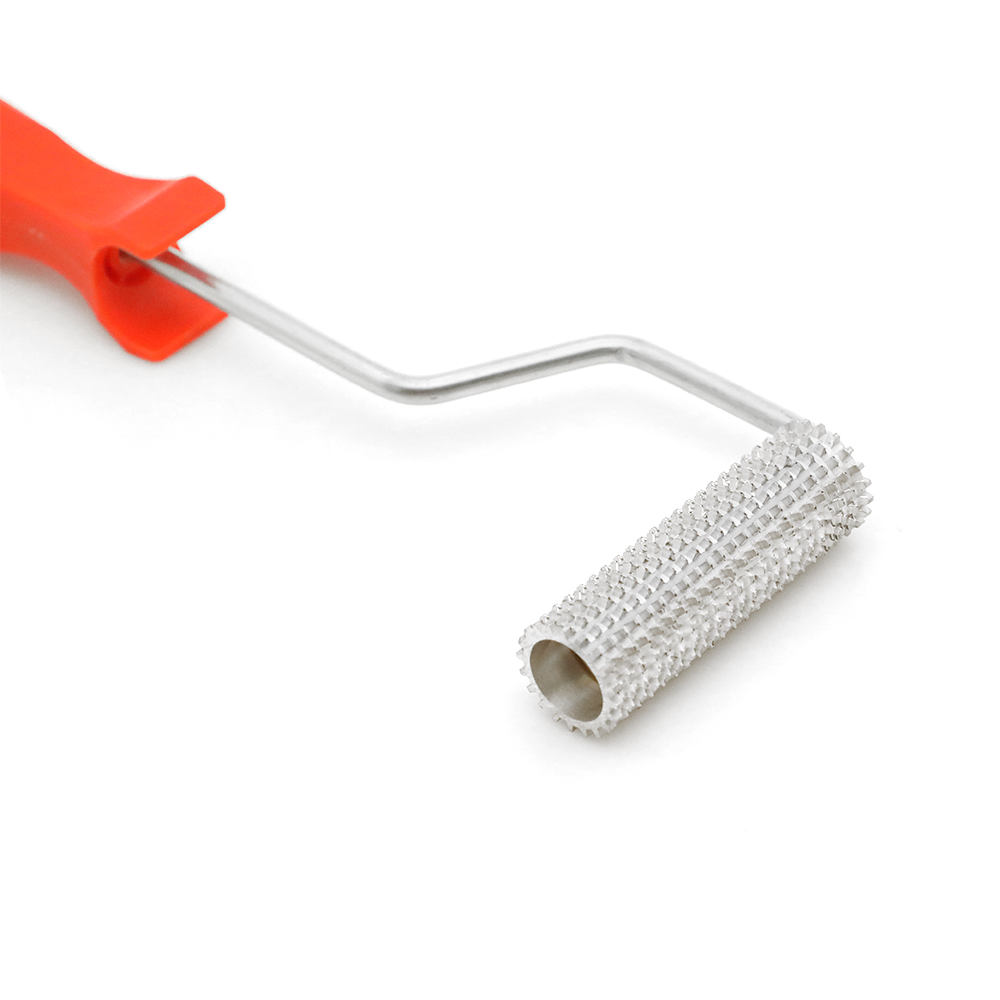
- Интеграция в композит. Шпилька должна быть полностью охвачена первым слоем стеклоткани. Мы запрещаем «обматывать её внахлёст» — это создаёт воздушные карманы. Правильный способ: вырезать в ткани отверстие строго по диаметру шпильки, затем прижать её роликом от центра к краю, выдавливая воздух.
SFT INDUSTRIES CO.,LTD: сварочные винты, рассчитанные на реальную работу
Мы производим сварочные винты не по ГОСТу, а по условиям, в которых их реально применяют: на заводе по сборке лодок в Калининграде, на участке ремонта лопастей в Ульяновской области, в мастерских по изготовлению каркасов для горных велосипедов. Каждая партия проходит контроль на разрывную нагрузку, термостойкость (от −40 °C до +120 °C) и адгезию к эпоксидным и винилэфирным смолам.
Все винты — с чёткой маркировкой на головке: тип стали, класс прочности, дата выпуска. Упаковка — герметичные антикоррозионные пакеты с индикатором влажности. Для российских клиентов возможны расчёты в юанях через банк с прямым каналом в Шэньчжэнь — без потерь на конвертацию и задержек в платежах.
Сварочный винт — это не расходник. Это элемент системы. И как любая система, он работает только тогда, когда каждый его компонент согласован: металл, сварка, композит, человек. Выбирайте осознанно. Применяйте точно. Работайте надёжно.