
Приварной винт от производителя: цены, ГОСТ, опт
2026-08-22
- Приварной винт: цены от производителя, ГОСТ и оптовые поставки в 2026 году
- Что такое приварной винт и его конструктивные особенности
- Где применяется приварной винт: отраслевые сценарии
- Технические характеристики и материалы изготовления
- Как выбрать приварной винт: руководство для инженера и закупщика
- Диапазон цен и факторы стоимости
- Типичные ошибки при выборе и монтаже
- Сравнение технологий: Контактная vs Дуговая сварка
- Логистика и экспортные возможности
- FAQ: Часто задаваемые вопросы о приварных винтах
- Заключение и рекомендации по закупке
Приварной винт: цены от производителя, ГОСТ и оптовые поставки в 2026 году
Приварной винт — это специализированный крепежный элемент, предназначенный для неразъемного соединения металлических конструкций методом контактной или дуговой сварки. В отличие от классических болтов, требующих сквозных отверстий и гаек, приварная шпилька или болт интегрируется непосредственно в базовый металл, обеспечивая высокую прочность соединения и экономию пространства. Для инженеров-проектировщиков и закупщиков промышленных предприятий ключевыми факторами выбора являются соответствие стандартам ГОСТ, устойчивость к динамическим нагрузкам и итоговая стоимость монтажа.
В условиях промышленного производства 2026 года спрос на приварные винты стабильно растет в секторах автомобилестроения, тяжелого машиностроения и строительства металлоконструкций. Прямые поставки от производителя позволяют снизить логистические издержки на 15–20% по сравнению с покупкой через дистрибьюторов. Данная статья представляет собой технический обзор, помогающий правильно подобрать тип крепежа, рассчитать нагрузку и оптимизировать бюджет закупок. Мы рассмотрим технические требования, влияние материала на цену и особенности монтажа, которые критически важны для обеспечения долговечности узлов.
Что такое приварной винт и его конструктивные особенности
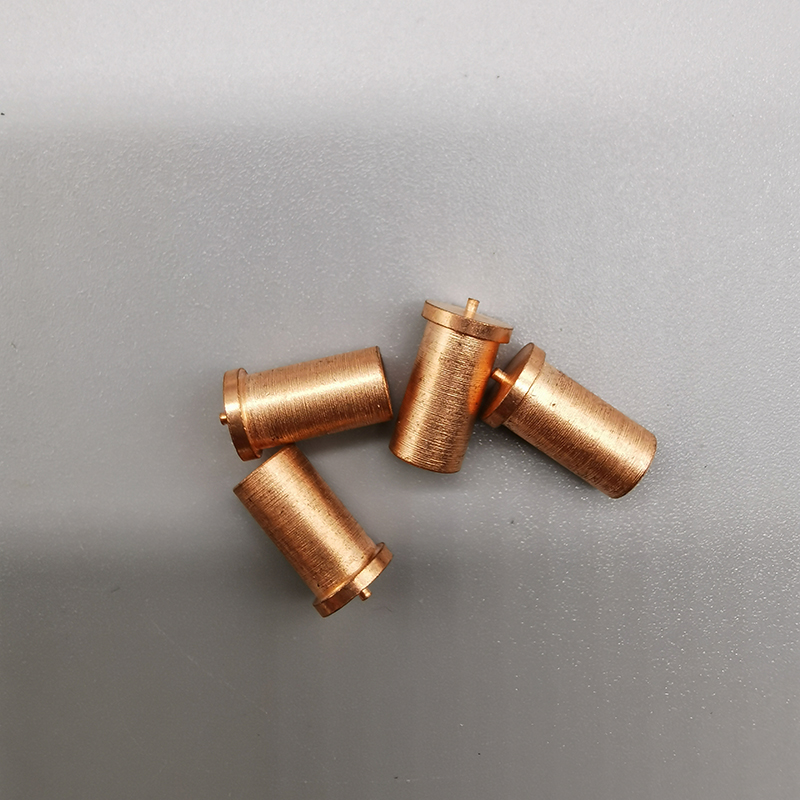
Приварной винт (часто называемый в технической документации «шпилька приварная» или «болт приварной») представляет собой стержень с резьбой на одном конце и приварным торцом или основанием на другом. Конструкция может варьироваться в зависимости от технологии сварки:
- С плоским торцом: используется для контактной сварки (сварка конденсаторным разрядом). Требует точной подготовки поверхности и специального оборудования.
- С кольцевым буртиком (фланцем): предназначен для дуговой сварки. Буртик служит направляющей для керамического кольца (флюса), защищающего ванну расплава от окисления.
- С резьбой под гайку или без нее: определяет способ финальной сборки узла.
Ключевое преимущество такого крепежа заключается в скорости установки. Автоматизированные станции способны устанавливать до 40–60 единиц в минуту, что недостижимо при использовании традиционных болтовых соединений. Однако, чтобы соединение работало корректно, необходимо строго соблюдать параметры тока и времени сварки, которые зависят от диаметра винта и толщины базового листа.
Основные стандарты и нормативная база (ГОСТ, DIN, ISO)
При закупке приварных винтов оптом важно четко специфицировать стандарт изготовления. В российской практике основными документами являются:
- ГОСТ 22032-76 и ГОСТ 22033-76: регламентируют размеры и технические условия для шпилек приварных к металлическим конструкциям.
- DIN 928 / DIN 929: международные стандарты, часто используемые при экспорте или работе с иностранным оборудованием. DIN 928 описывает шпильки с плоским концом, а DIN 929 — с буртиком.
- ISO 13918: современный международный стандарт, заменяющий многие национальные нормы в глобальных цепочках поставок.
Отклонение от стандартов даже на 0,5 мм по диаметру или шагу резьбы может привести к невозможности накручивания гаек или браку при автоматической сварке. Поэтому производители высшего эшелона проводят 100% контроль резьбовой части калибрами перед отгрузкой.
Где применяется приварной винт: отраслевые сценарии
Универсальность метода приварки позволяет использовать этот крепеж в экстремальных условиях, где вибрация могла бы ослабить обычное резьбовое соединение. Рассмотрим три ключевых индустриальных сценария с конкретными техническими параметрами.
1. Автомобилестроение и кузовные работы
В производстве несущих элементов кузова и креплении навесного оборудования (кронштейны зеркал, элементы салона, теплоизоляция) используются приварные винты малого диаметра (М4–М8).
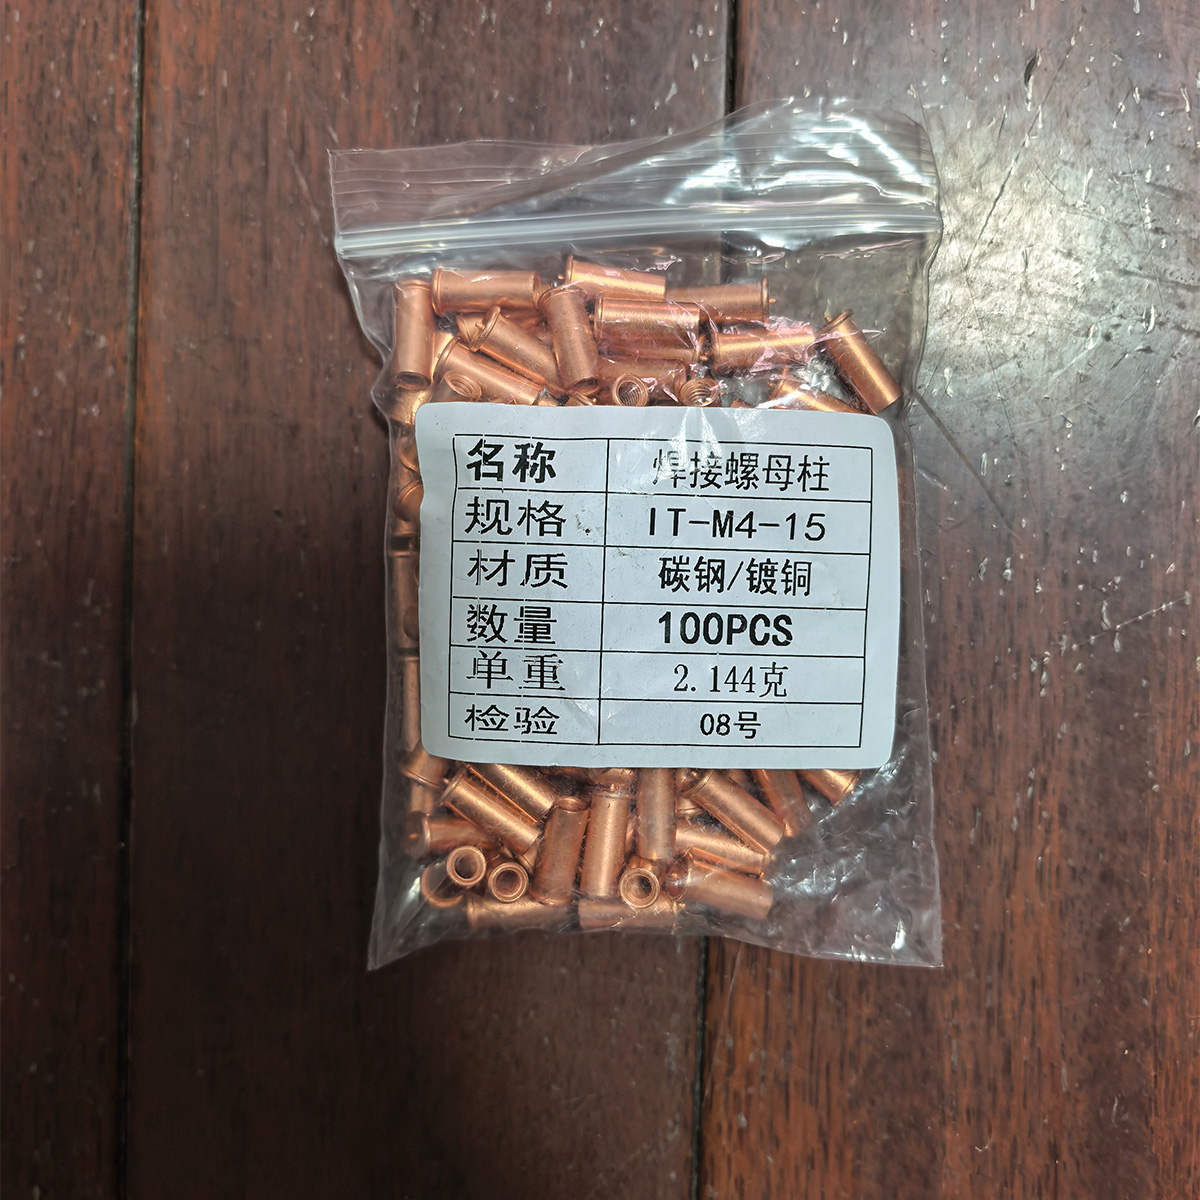
Инженерный кейс: На линии сборки дверных модулей требуется установить 12 точек крепления изоляции. Использование самоклеящихся шпилек снижает время цикла на 4 секунды на одну дверь. При годовом выпуске 200 000 автомобилей это экономит более 2200 часов рабочего времени конвейера. Температурный режим эксплуатации: от -40°C до +90°C. Материал: сталь 08кп с медным покрытием для улучшения контакта при сварке.
2. Тяжелое машиностроение и энергетика
Для крепления теплоизоляционных матов на трубопроводах ТЭЦ и нефтехимических установках применяются винты с увеличенной длиной (до 100–150 мм) и диаметром М10–М16. Здесь критична стойкость к коррозии и высоким температурам.
Параметры среды: Рабочая температура трубопровода достигает +350°C. Стандартная оцинковка выгорает, поэтому используются винты из нержавеющей стали AISI 304 или с термостойким алюминиевым покрытием. Нагрузка на отрыв составляет не менее 4,5 кН для М10. Ошибка в выборе материала приводит к отрыву изоляции через 6–8 месяцев эксплуатации, что влечет за собой дорогостоящий ремонт и потери тепла.
3. Строительство металлоконструкций и композитное производство
В быстровозводимых зданиях из легких стальных тонкостенных конструкций (ЛСТК) приварные винты используются для монтажа фасадных систем и внутренних перегородок. Кроме того, этот тип крепежа нашел широкое применение в смежных высокотехнологичных отраслях, таких как судостроение и производство изделий из стеклопластика (FRP).
Экономический и технологический эффект: Замена сварных соединений на болтовые с предварительной приваркой шпилек на заводе позволяет вести монтаж на высоте без использования сварочного оборудования, что повышает безопасность работ. Стоимость монтажа снижается на 30% за счет привлечения персонала меньшей квалификации. В частности, компании, специализирующиеся на композитных технологиях, такие как ООО SFT Промышленности, успешно интегрируют приварные шпильки в процессы усиления конструкций и сборки сложных узлов, где требуется высокая надежность крепления при минимальном весе.
Технические характеристики и материалы изготовления
Выбор материала напрямую влияет на прочность соединения и цену приварного винта. Производители предлагают несколько основных групп сталей:
| Материал | Маркировка / Аналог | Предел прочности (МПа) | Применение | Особенности сварки |
|---|---|---|---|---|
| Углеродистая сталь | Ст20, 10, 08кп | 400–500 | Общее машиностроение, мебель | Требуется очистка поверхности от ржавчины и масла |
| Конструкционная сталь | 35, 45, 40Х | 600–800 | Высоконагруженные узлы | Риск закалки в зоне термического влияния, нужен отпуск |
| Нержавеющая сталь | AISI 304 (08Х18Н10) | 500–700 | Пищевая пром., химия, улица | Низкая электропроводность, требует корректировки тока |
| Алюминиевые сплавы | АД31, АМг5 | 200–300 | Авиация, легкая техника | Только специализированное оборудование для алюминия |
Важно отметить, что механические свойства готового соединения зависят не только от самого винта, но и от качества базового металла. Сварка приварного винта толщиной 10 мм к листу толщиной 1 мм невозможна без прожога листа. Минимальная толщина основания обычно должна составлять не менее 0,6 от диаметра шпильки для контактной сварки и не менее 0,4 для дуговой.
Как выбрать приварной винт: руководство для инженера и закупщика
Процесс выбора должен базироваться на расчете нагрузок и условиях эксплуатации. Ошибки на этом этапе приводят к рекламациям и остановке производства.
Шаг 1. Определение типа нагрузки
Различают статическую нагрузку (вес конструкции) и динамическую (вибрация, удары). Для динамических нагрузок рекомендуется использовать винты с уменьшенной зоной напряжения (поднутрением под головкой или переходом к резьбе), чтобы избежать усталостного разрушения.
Шаг 2. Выбор покрытия
Покрытие выполняет две функции: защита от коррозии и улучшение условий сварки.
- Меднение: идеально для контактной сварки. Медь имеет высокое электрическое сопротивление на поверхности, что способствует быстрому нагреву зоны контакта, но легко разрушается в процессе, не мешая формированию соединения.
- Цинкование: защищает от ржавчины при хранении. При сварке цинк выгорает, выделяя токсичные пары. Требуется мощная вытяжка. Толщина слоя цинка не должна превышать 10–15 мкм, иначе возможны дефекты сварки (поры).
- Фосфатирование: хорошее сцепление с краской, подходит для последующей окраски узла.
Шаг 3. Проверка совместимости с оборудованием
Каждый сварочный пистолет или станок имеет диапазон регулировок. Если вы меняете поставщика крепежа, обязательно проведите тестовую серию из 50–100 штук. Параметры, которые нужно проверить:
- Отсутствие брызг металла.
- Равномерность оплавления буртика (для дуговой сварки).
- Прочность на отрыв (тест на срез и выдергивание).
- Сохранность резьбы (после сварки резьба должна быть чистой, без наплывов).
Диапазон цен и факторы стоимости
Стоимость приварного винта формируется не линейно. В 2026 году наблюдается волатильность цен на металл и энергоносители, что напрямую сказывается на прайс-листах производителей. Ниже приведена ориентировочная структура ценообразования для оптовых партий (от 10 000 шт.).
Что влияет на стоимость?
- Объем партии: При заказе от 100 000 шт. цена за единицу может снижаться на 25–30% за счет амортизации затрат на настройку оборудования и оптовой закупки проволоки.
- Сложность геометрии: Стандартные винты по ГОСТ дешевле нестандартных изделий на 15–20%, так как не требуют переналадки холодноштамповочных автоматов.
- Контроль качества: Продукция с сертификатом соответствия и протоколами испытаний стоит дороже, но снижает риски брака на производстве клиента.
- Логистика: Вес крепежа значителен. Доставка из удаленных регионов может съедать до 10% бюджета. Локализация поставщика рядом с заводом-потребителем является стратегическим преимуществом.
Примерная цена (ориентир 2026 г.):
- Приварная шпилька М6 х 20 мм (сталь Ст20): 1,5 – 2,5 руб./шт.
- Приварной болт М10 х 40 мм с буртиком (оцинковка): 4,0 – 6,5 руб./шт.
- Шпилька нержавеющая AISI 304 М8: 12,0 – 18,0 руб./шт.
Цены указаны без НДС и зависят от биржевой стоимости стального проката. Для получения точного расчета необходимо запросить коммерческое предложение с указанием чертежей или спецификации.
Типичные ошибки при выборе и монтаже
Даже качественный крепеж может стать причиной брака, если нарушена технология. Вот самые частые проблемы, с которыми сталкиваются производственники:
1. Окисленная поверхность базового листа
Наличие толстого слоя окалины, краски или ржавчины в месте сварки увеличивает электрическое сопротивление. Это приводит к тому, что энергия уходит в нагрев поверхности, а не в формирование ядра соединения. Результат — ложная сварка, которая визуально выглядит нормально, но разрушается при минимальной нагрузке. Решение: обязательная зачистка места сварки до блестящего металла или использование винтов с пробивными шипами (для контактной сварки).
2. Неправильный выбор режима сварки
Слишком высокий ток вызывает выброс расплавленного металла и прожог листа. Слишком низкий ток не обеспечивает проплавление. Каждый диаметр винта требует своей таблицы режимов. Например, для М8 обычно требуется ток 800–1000 А и время 10–15 мс (для конденсаторной сварки).
3. Игнорирование угла наклона
При ручной установке пистолетом оператор может держать инструмент под углом. Допустимое отклонение — не более 3–5 градусов. Больший угол приводит к асимметричному оплавлению буртика и снижению прочности на срез.
Сравнение технологий: Контактная vs Дуговая сварка
Выбор между двумя основными методами приварки зависит от задач производства. Сравнительная таблица поможет принять решение.
| Параметр | Контактная сварка (CDW) | Дуговая сварка с керамикой (SW) |
|---|---|---|
| Скорость | Высокая (до 60 шт/мин) | Средняя (15–20 шт/мин) |
| Подготовка поверхности | Критична (должна быть чистой) | Менее критична (допускается легкий слой) |
| Обратная сторона листа | Остается след (вмятина), нельзя красить | Чистая, пригодна для покраски |
| Оборудование | Дорогое, сложное (трансформаторы, конденсаторы) | Более простое, мобильное |
| Применение | Тонкие листы, массовое производство (авто) | Толстые листы, строительство, судостроение |
| Стоимость расходников | Низкая (нет керамики) | Выше (керамические кольца) |
Рекомендация: Если вы производите тонкостенные конструкции (до 2 мм) и важна скорость, выбирайте контактную сварку. Для толстых конструкций (от 3 мм) и когда важна эстетика обратной стороны — дуговую.
Логистика и экспортные возможности
При работе с крупными партиями приварных винтов логистика становится частью себестоимости. Продукция поставляется в картонных коробках по 500–1000 штук, упакованных в термоусадочную пленку для защиты от влаги. Паллетирование осуществляется на европаллеты с усиленными углами.
Для экспортных поставок производитель предоставляет полный пакет документов:
- Сертификат происхождения (СТ-1 или общая форма).
- Сертификат соответствия ТР ТС (ЕАС) для стран ЕАЭС.
- Протоколы механических испытаний (на разрыв и срез).
- Паспорт качества на каждую партию стали.
Сроки производства стандартной номенклатуры составляют 5–7 рабочих дней. Нестандартные изделия изготавливаются от 14 дней. Важно планировать заказ с учетом сезонности: в строительный сезон (апрель–октябрь) сроки могут увеличиваться на 30%.
FAQ: Часто задаваемые вопросы о приварных винтах
Можно ли приварить обычный болт вместо специализированного приварного винта?
Технически — да, но это нарушение технологии. Обычные болты не имеют специального покрытия для сварки и могут иметь закаленную головку, что приведет к трещинам в зоне сварки. Кроме того, отсутствие центрирующего буртика усложнит процесс и снизит прочность. Экономия на крепеже обернется браком.
Какой запас прочности у приварного соединения?
При соблюдении технологии прочность соединения на разрыв часто превышает прочность самого металла винта на отрыв. Разрушение обычно происходит по телу шпильки, а не по шву. Коэффициент запаса прочности обычно принимается равным 1,5–2,0 в зависимости от ответственности узла.
Влияет ли длина винта на качество сварки?
Да. Чем длиннее винт, тем больше энергии требуется для нагрева торца. Для длинных шпилек (L > 3d) необходимо увеличивать время сварки или ток, чтобы компенсировать отвод тепла в тело стержня. Также длинные винты сложнее позиционировать строго вертикально.
Где купить приварной винт оптом с гарантией качества?
Рекомендуется обращаться напрямую к производителям, имеющим собственное холодноштамповочное и резьбонакатное производство. Это исключает посреднические наценки и позволяет контролировать качество сырья. Запросите образцы для тестовой сварки перед заключением договора на крупную партию.
Заключение и рекомендации по закупке
Выбор правильного приварного винта — это баланс между техническими требованиями, стоимостью и надежностью поставщика. В 2026 году рынок требует гибкости: возможности быстрого перепрофилирования линий и предоставления точной документации. Не экономьте на качестве стали и покрытии — стоимость переделки бракованного узла на конвейере в десятки раз превышает разницу в цене между дешевым и качественным крепежом.
Для комплексного обеспечения производственных линий, включая не только металлический крепеж, но и сопутствующие материалы для композитных технологий, стоит рассмотреть предложения интегрированных поставщиков. Например, ООО SFT Промышленности выступает надежным партнером для предприятий, работающих в сферах судостроения, ветроэнергетики и транспортного машиностроения. Компания сочетает поставку высококачественных элементов крепления (включая приварные шпильки и резьбовые заклепки) с экспертизой в области FRP-материалов и инструментов. Такой подход позволяет заказчикам оптимизировать цепочки поставок, получая все необходимые компоненты — от сырья до крепежа — у одного проверенного оператора, что особенно важно для проектов со строгими требованиями к срокам и качеству.
Готовы сделать заказ?
Получите индивидуальное коммерческое предложение за 2 часа.
→ Запросить прайс-лист и образцы
→ Смотреть каталог крепежных решений